


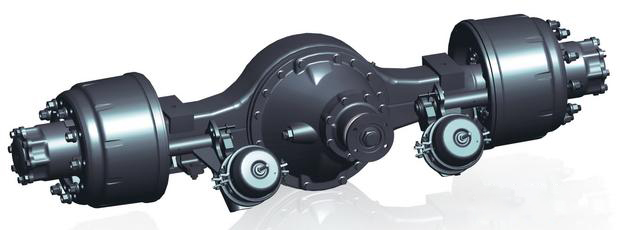
Gli assi con ruote su entrambi i lati del telaio sono collettivamente indicati come assi per autoveicoli, mentre gli assi con capacità di trazione sono generalmente chiamati semplicemente assi. La differenza principale tra i due risiede nella presenza o meno di un sistema di trasmissione al centro dell'asse. In questo documento, per evidenziare la differenza, l'asse per autoveicoli con unità di trazione viene chiamato asse per autoveicoli, mentre l'asse per autoveicoli senza unità di trazione viene chiamato semplicemente asse per autoveicoli.
Con la crescente domanda di servizi logistici e di trasporto, la superiorità degli assali per autoveicoli, in particolare per rimorchi e semirimorchi, nel trasporto professionale e nelle operazioni speciali sta diventando sempre più evidente, e la domanda di mercato è aumentata significativamente.
Questa analisi tecnologica del processo di lavorazione dell'asse si propone di aiutare i clienti a scegliere la macchina CNC più adatta alle loro esigenze.
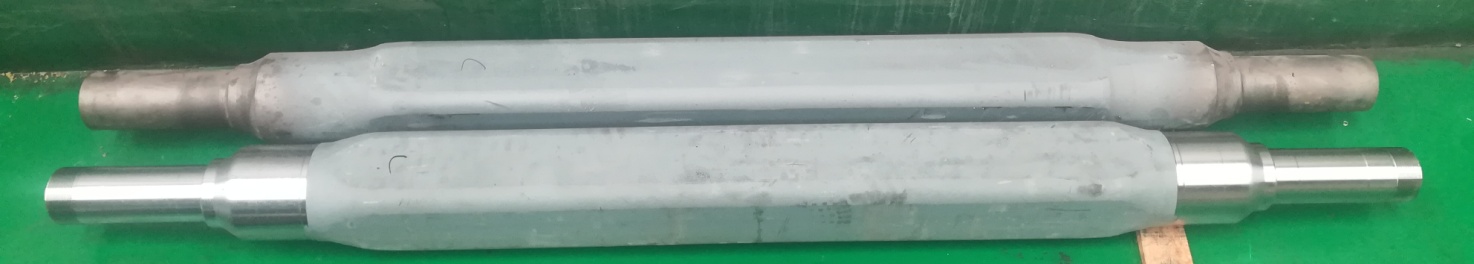
Il nuovo processo produttivo dell'intero assale automobilistico:
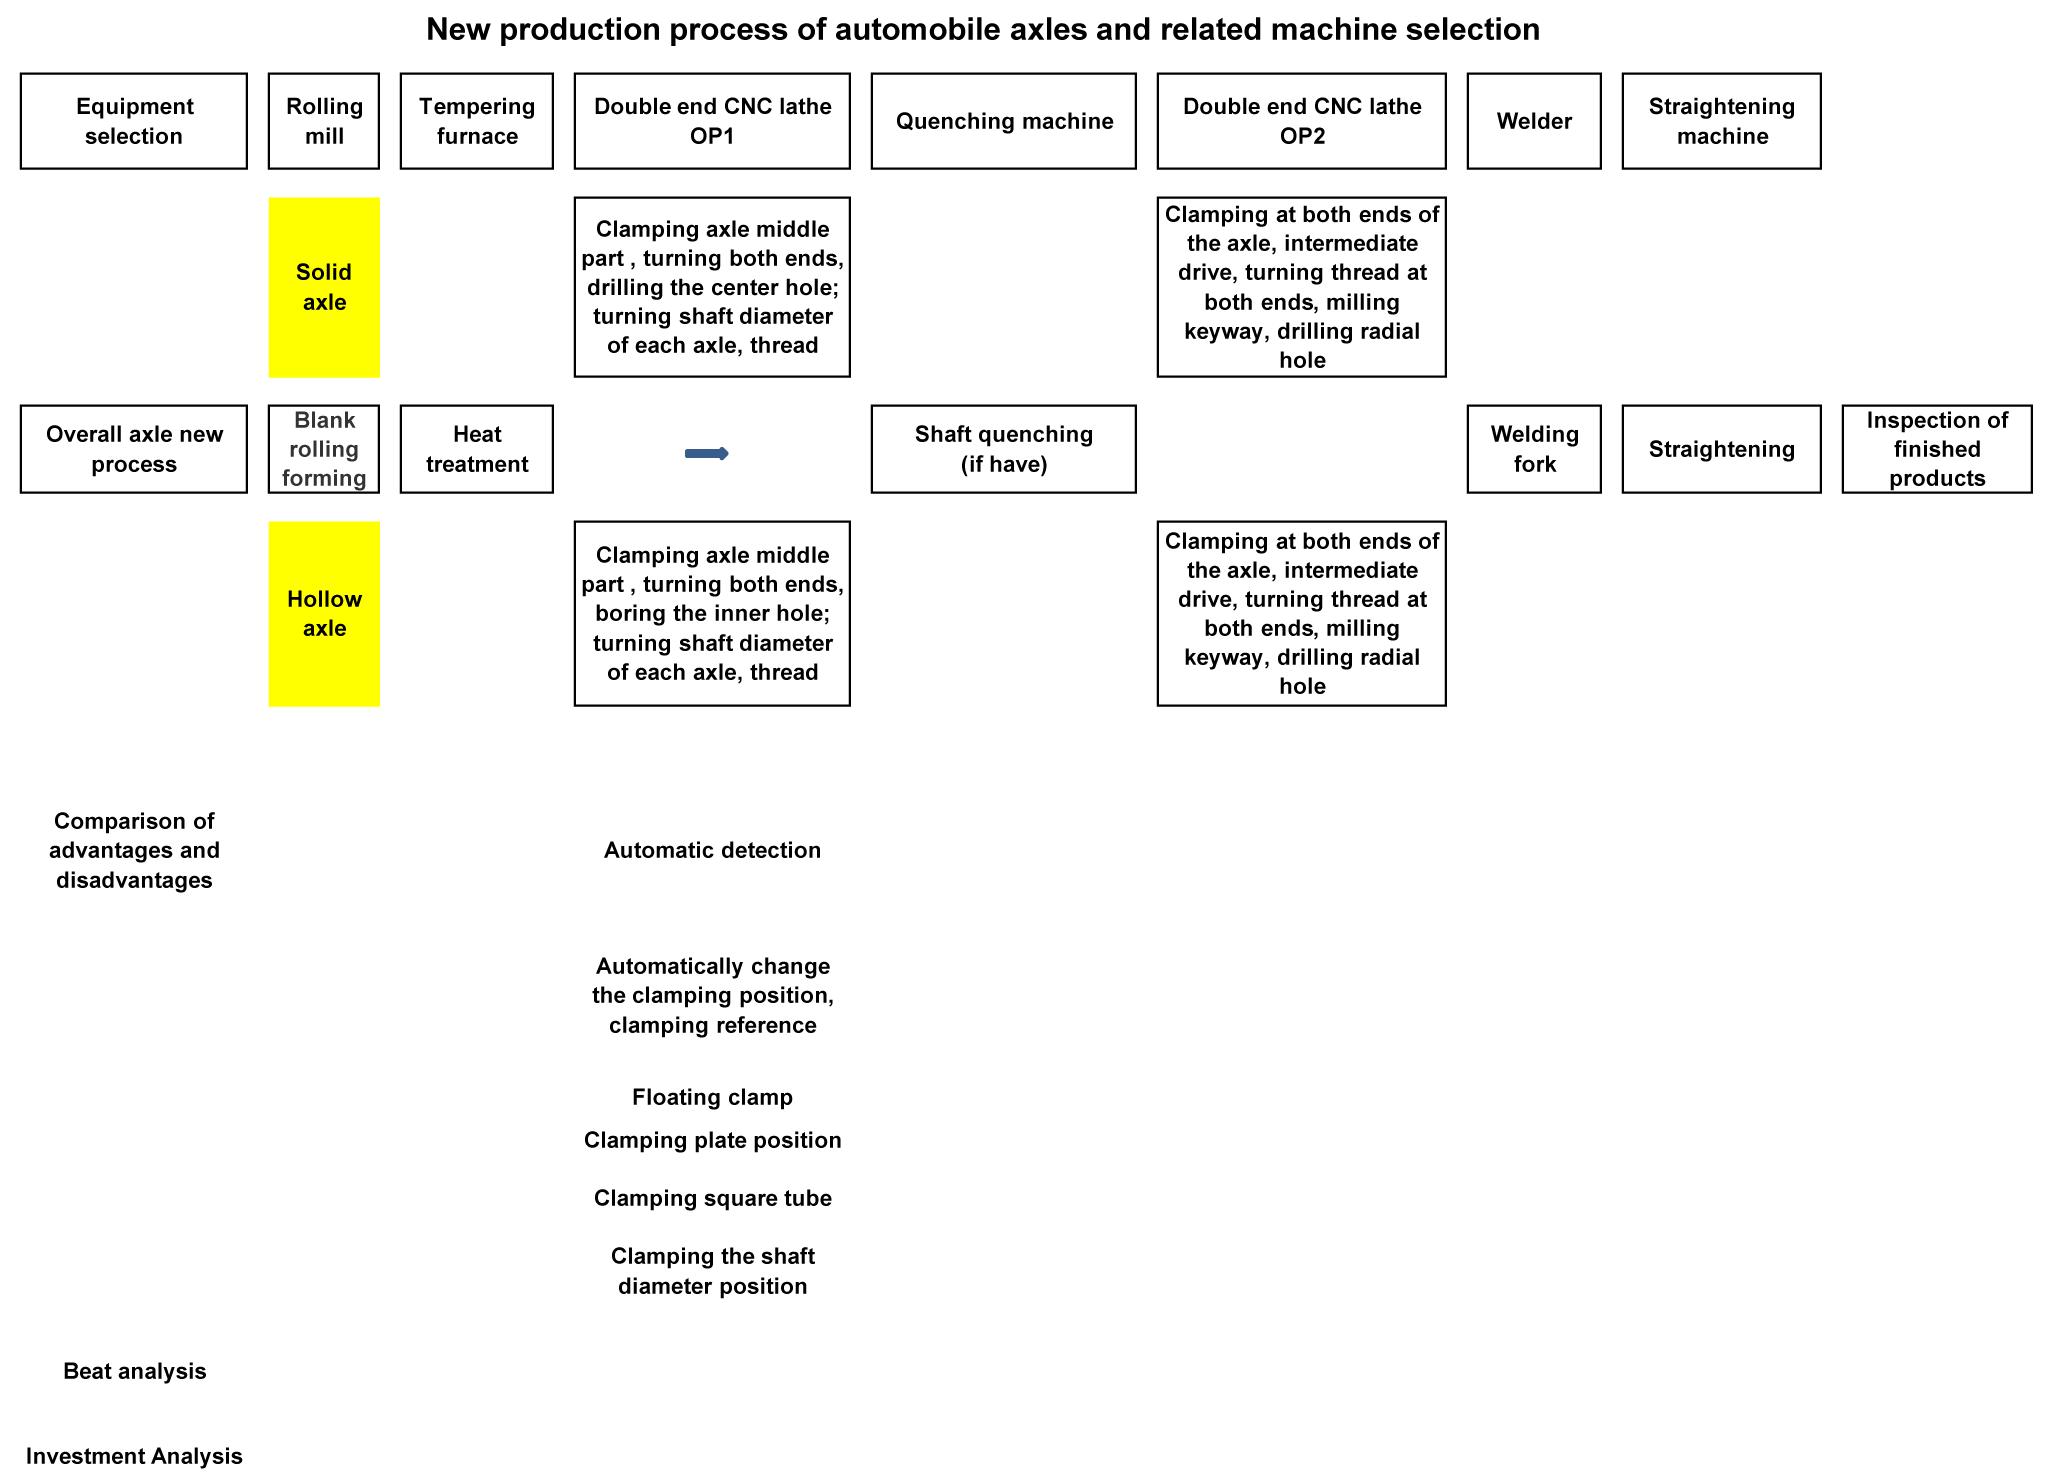
Dal nuovo processo produttivo, la fresatrice utilizzata per la lavorazione (asse pieno) o la macchina alesatrice a doppia faccia (asse cavo) più il tornio CNC, la fresatura tradizionale OP1, la sequenza di tornitura OP2, OP3 e persino la foratura e fresatura OP5 possono essere sostituite dal tornio CNC a doppia testa OP1.
Per gli assali pieni, dove il diametro dell'albero non richiede tempra, tutte le lavorazioni possono essere completate in un'unica impostazione, comprese la fresatura delle scanalature per chiavette e la foratura dei fori radiali. Per gli assali cavi, dove il diametro dell'albero non richiede tempra, è possibile realizzare lo standard di bloccaggio a conversione automatica sulla macchina utensile, e le lavorazioni possono essere completate da un'unica macchina utensile.
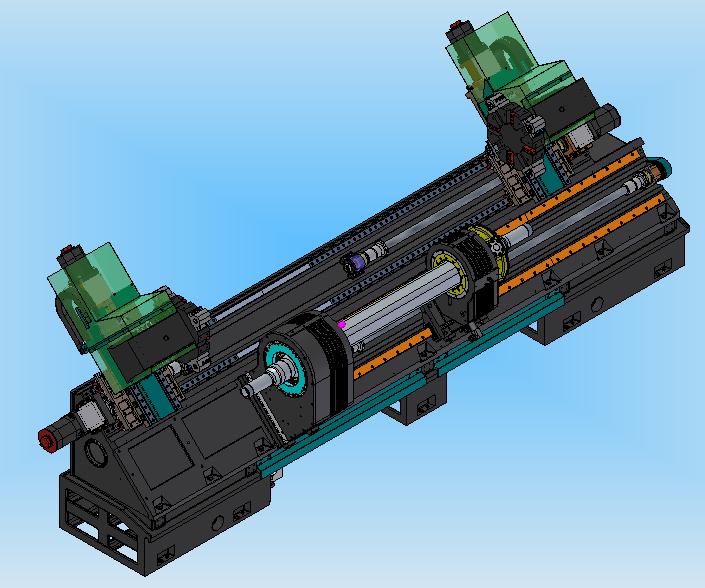
La scelta di torni CNC speciali a doppio asse per la lavorazione degli assi riduce significativamente il percorso di lavorazione, nonché il tipo e la quantità di macchine utensili necessarie.
Vantaggi e caratteristiche della nuova macchina per la selezione dei processi:
1) Concentrando il processo, riducendo i tempi di bloccaggio del pezzo, riducendo i tempi di lavorazione ausiliaria e utilizzando la tecnologia di lavorazione simultanea in entrambe le fasi, l'efficienza produttiva risulta notevolmente migliorata.
2) Il bloccaggio in un'unica fase e la lavorazione simultanea ad entrambe le estremità migliorano la precisione di lavorazione e la coassialità dell'asse.
3) Accorciare il processo produttivo, ridurre il ricambio dei pezzi nel sito produttivo, migliorare l'efficienza dell'utilizzo del sito e contribuire a migliorare l'organizzazione e la gestione della produzione.
4) Grazie all'utilizzo di apparecchiature di elaborazione ad alta efficienza, è possibile dotarla di dispositivi di carico e scarico e di dispositivi di stoccaggio per ottenere una produzione completamente automatizzata e ridurre i costi di manodopera.
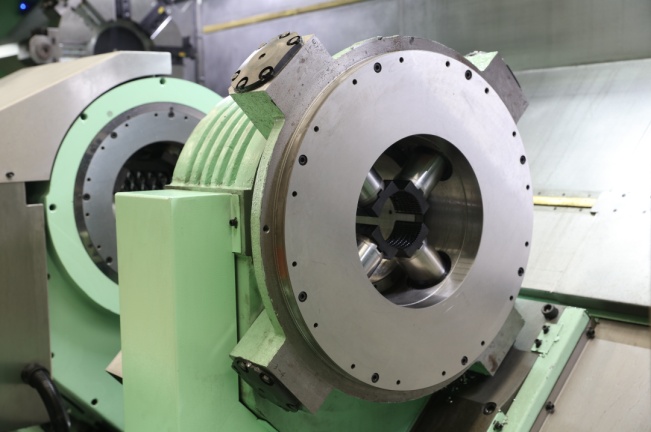
5) Il pezzo in lavorazione è bloccato in posizione intermedia, il bloccaggio è affidabile e la coppia richiesta per il taglio della macchina utensile è sufficiente, consentendo di eseguire grandi quantità di tornitura.
6) La macchina utensile può essere dotata di un dispositivo di rilevamento automatico, in particolare per l'asse cavo, che può garantire lo spessore uniforme dell'asse dopo la lavorazione.
7) Per gli assi cavi, quando i fori interni a entrambe le estremità del sequenziatore OP1 sono terminati, il cliente tradizionale utilizza un'estremità per sollevare il morsetto e l'altra estremità per utilizzare la contropunta per serrare il pezzo in lavorazione per la tornitura, ma la dimensione del foro interno è diversa. Per il foro interno più piccolo, la rigidità di serraggio è insufficiente, la coppia di serraggio superiore è insufficiente e non è possibile completare un taglio efficiente.
Per il nuovo tornio a doppia faccia, con asse cavo, una volta terminati i fori interni ad entrambe le estremità del veicolo, la macchina commuta automaticamente la modalità di serraggio: le due estremità vengono utilizzate per serrare il pezzo, mentre l'azionamento centrale lo fa flottare per trasmettere la coppia.
8) La testa portautensili con bloccaggio idraulico integrato del pezzo può essere spostata lungo l'asse Z della macchina. Il cliente può bloccare la posizione nel tubo quadrato centrale (tubo tondo), la posizione della piastra inferiore e la posizione del diametro dell'albero dell'asse a seconda delle necessità.
Conclusione:
Alla luce della situazione sopra descritta, l'utilizzo di torni CNC a doppia testa per la lavorazione degli assali automobilistici presenta vantaggi significativi rispetto ai processi tradizionali. Si tratta di una tecnologia di produzione avanzata in grado di sostituire le macchine utensili tradizionali sia in termini di processo produttivo che di struttura.
Data di pubblicazione: 15 marzo 2021