


Macchina specifica per albero motore HG40/50QZ

Configurazione del prodotto
Panoramica del prodotto
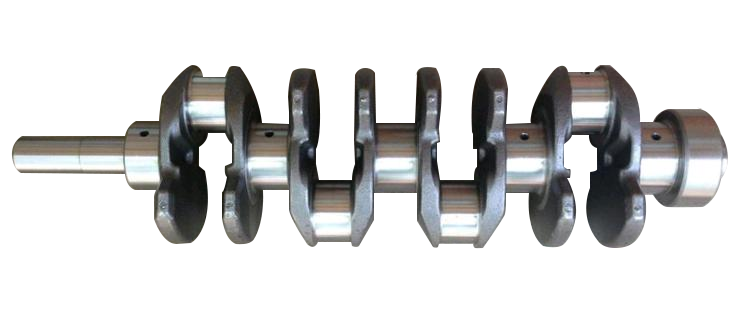
La macchina specifica per alberi a gomito è un tornio CNC progettato per la lavorazione ad alta efficienza e precisione di alberi a gomito, sviluppato specificamente per le esigenze produttive dei settori automobilistico, navale e dei macchinari pesanti. Grazie all'integrazione del controllo collaborativo del sottomandrino, di un sistema di fissaggio a indicizzazione dedicato e della tecnologia di rotazione sincrona, questa macchina consente complesse lavorazioni eccentriche di alberi a gomito a singola e multipla corsa, migliorando significativamente l'efficienza di lavorazione e la stabilità dinamica per soddisfare le esigenze della produzione di alberi a gomito ad alta precisione e in grandi volumi.
Caratteristiche
Collaborazione multiasse e sistema di fissaggio dedicato:
Dotato di un contro-mandrino e di dispositivi di indicizzazione specifici per l'albero motore, consente un posizionamento rapido e un bloccaggio preciso degli alberi motore a più giri, riducendo al minimo le regolazioni manuali.
Il meccanismo di indicizzazione consente regolazioni angolari flessibili per adattarsi alle diverse esigenze di lavorazione, dagli alberi a gomiti a singola e multipla corsa.
Capacità di lavorazione eccentrica complessa:
Il controllo sincrono della rotazione tra il mandrino principale e il mandrino secondario garantisce una tornitura di precisione delle sezioni eccentriche dell'albero motore, migliorando significativamente la rigidità dinamica durante il taglio e prevenendo difetti superficiali causati dalle vibrazioni.
Consente la lavorazione integrata dei perni di biella dell'albero motore, dei perni di banco e delle superfici terminali delle flange, garantendo un'eccellente finitura superficiale per soddisfare gli standard di alta precisione.
Struttura ad alta rigidità e controllo intelligente:
È dotata di un basamento in ghisa ad alta rigidità combinato con sistemi di guida di precisione, che garantiscono stabilità e durata anche in condizioni di taglio gravose.
Il sistema CNC intelligente integrato supporta la programmazione multi-processo e il monitoraggio in tempo reale, semplificando le operazioni e migliorando l'automazione.
Elevata efficienza e adattabilità flessibile:
La progettazione modulare consente rapidi cambi di configurazione per adattarsi ad alberi a gomiti di diverse specifiche, riducendo i tempi di installazione.
Le funzioni ausiliarie automatizzate standard (ad esempio, la gestione dei chip) riducono al minimo l'intervento manuale e ottimizzano l'utilizzo delle apparecchiature.
Conclusione:
È dotata di dispositivi di fissaggio speciali e meccanismi di indicizzazione per il mandrino ausiliario e i relativi alberi a gomiti. È possibile la lavorazione eccentrica di alberi a gomiti singoli e multipli. L'albero principale e l'albero principale ausiliario possono ruotare in modo sincrono per aumentare la rigidità dinamica dell'albero a gomiti durante la lavorazione.
Applicazioni
Settori industriali:Motori per autoveicoli, sistemi di propulsione navale, macchinari per l'ingegneria pesante, produzione di motori diesel.
Scenari tipici:
Settore automobilistico: lavorazione di precisione completa degli alberi motore di veicoli passeggeri e commerciali.
Settore nautico: Tornitura eccentrica a più giri e formatura di contorni complessi di grandi alberi a gomiti per applicazioni marine.
Macchinari per l'ingegneria: Produzione in grandi volumi di alberi a gomiti per impieghi gravosi destinati a escavatori e gru.
Apparecchiature energetiche: riparazione e rigenerazione di alta precisione degli alberi motore dei gruppi elettrogeni.
Specifiche tecniche
| Parametro | Nome | unità | HG40/50QZ |
| Letto | Configurazione del letto | / | La base del letto è un pezzo unico con un'inclinazione standard di 45°. |
| Forma della guida X/Z | / | Guide lineari a rulli di precisione | |
| Gamma di lavoro | Diametro massimo di tornitura sul banco | mm | Φ500 |
| Diametro massimo di taglio | mm | Albero: φ250, Disco: φ400 | |
| Lunghezza massima di elaborazione | mm | 500 | |
| Distanza massima della punta | mm | 590 | |
| Foraggio | Corsa massima dell'asse X/Z | mm | 220/650 |
| Elevata velocità di movimento degli assi X/Z | m/min | 20/20 | |
| Mandrino | Testa del fuso | HSK | A2-8 |
| Conicità del mandrino |
| Cono metrico da 100 libbre | |
| Diametro del foro passante del mandrino | mm | Φ90 | |
| Velocità massima del mandrino | r/min | 3000 | |
| Sottomandrino | Testa del sottomandrino | HSK | A2-5 |
| Diametro del foro passante | mm | Φ46 | |
| Velocità massima del sotto-mandrino | r/min | 1000 | |
| Mandrino | Asse del mandrino | Pollice | 8 pollici (cavo) |
| Sottomandrino | Pollice | 6 pollici (cavo) | |
| Torretta | Tipo di torretta | / | 100-8T |
| Specifiche del portautensili | mm | □Portautensili con foro rotondo 25*25 Φ40 | |
| Riparazione del chip | Metodo di rimozione dei chip |
| Automatico posteriore |
| Potenza del motore principale | Potenza del servomotore del mandrino | KW | 11-15 |
| Dimensione esterna | Lunghezza*Larghezza*Altezza | mm | 2550*1730*1840 |
| Peso | kg | 4300/4700 | |
| Precisione di lavorazione | Precisione di posizionamento ripetitivo X/Y | mm | 0,003/0,005 |
| Rotondità | mm | 0,005 | |
| Coerenza del diametro | mm | 0,015/300 | |
| Piattezza | mm | 0,015/300 (solo concavo) | |
| Rugosità superficiale (alluminio/acciaio) | Ra | 0,8~1,6 | |
| Forme di protezione | Copricapo completamente chiuso | impostato | 1 |
Collaborazione multiasse e sistema di fissaggio dedicato:
Dotato di un contro-mandrino e di dispositivi di indicizzazione specifici per l'albero motore, consente un posizionamento rapido e un bloccaggio preciso degli alberi motore a più giri, riducendo al minimo le regolazioni manuali.
Il meccanismo di indicizzazione consente regolazioni angolari flessibili per adattarsi alle diverse esigenze di lavorazione, dagli alberi a gomiti a singola e multipla corsa.
Capacità di lavorazione eccentrica complessa:
Il controllo sincrono della rotazione tra il mandrino principale e il mandrino secondario garantisce una tornitura di precisione delle sezioni eccentriche dell'albero motore, migliorando significativamente la rigidità dinamica durante il taglio e prevenendo difetti superficiali causati dalle vibrazioni.
Consente la lavorazione integrata dei perni di biella dell'albero motore, dei perni di banco e delle superfici terminali delle flange, garantendo un'eccellente finitura superficiale per soddisfare gli standard di alta precisione.
Struttura ad alta rigidità e controllo intelligente:
È dotata di un basamento in ghisa ad alta rigidità combinato con sistemi di guida di precisione, che garantiscono stabilità e durata anche in condizioni di taglio gravose.
Il sistema CNC intelligente integrato supporta la programmazione multi-processo e il monitoraggio in tempo reale, semplificando le operazioni e migliorando l'automazione.
Elevata efficienza e adattabilità flessibile:
La progettazione modulare consente rapidi cambi di configurazione per adattarsi ad alberi a gomiti di diverse specifiche, riducendo i tempi di installazione.
Le funzioni ausiliarie automatizzate standard (ad esempio, la gestione dei chip) riducono al minimo l'intervento manuale e ottimizzano l'utilizzo delle apparecchiature.
Conclusione:
È dotata di dispositivi di fissaggio speciali e meccanismi di indicizzazione per il mandrino ausiliario e i relativi alberi a gomiti. È possibile la lavorazione eccentrica di alberi a gomiti singoli e multipli. L'albero principale e l'albero principale ausiliario possono ruotare in modo sincrono per aumentare la rigidità dinamica dell'albero a gomiti durante la lavorazione.
| Parametro | Nome | unità | HG40/50QZ |
| Letto | Configurazione del letto | / | La base del letto è un pezzo unico con un'inclinazione standard di 45°. |
| Forma della guida X/Z | / | Guide lineari a rulli di precisione | |
| Gamma di lavoro | Diametro massimo di tornitura sul banco | mm | Φ500 |
| Diametro massimo di taglio | mm | Albero: φ250, Disco: φ400 | |
| Lunghezza massima di elaborazione | mm | 500 | |
| Distanza massima della punta | mm | 590 | |
| Foraggio | Corsa massima dell'asse X/Z | mm | 220/650 |
| Elevata velocità di movimento degli assi X/Z | m/min | 20/20 | |
| Mandrino | Testa del fuso | HSK | A2-8 |
| Conicità del mandrino | Cono metrico da 100 libbre | ||
| Diametro del foro passante del mandrino | mm | Φ90 | |
| Velocità massima del mandrino | r/min | 3000 | |
| Sottomandrino | Testa del sottomandrino | HSK | A2-5 |
| Diametro del foro passante | mm | Φ46 | |
| Velocità massima del sotto-mandrino | r/min | 1000 | |
| Mandrino | Asse del mandrino | Pollice | 8 pollici (cavo) |
| Sottomandrino | Pollice | 6 pollici (cavo) | |
| Torretta | Tipo di torretta | / | 100-8T |
| Specifiche del portautensili | mm | □Portautensili con foro rotondo 25*25 Φ40 | |
| Riparazione del chip | Metodo di rimozione dei chip | Automatico posteriore | |
| Potenza del motore principale | Potenza del servomotore del mandrino | KW | 11-15 |
| Dimensione esterna | Lunghezza*Larghezza*Altezza | mm | 2550*1730*1840 |
| Peso | kg | 4300/4700 | |
| Precisione di lavorazione | Precisione di posizionamento ripetitivo X/Y | mm | 0,003/0,005 |
| Rotondità | mm | 0,005 | |
| Coerenza del diametro | mm | 0,015/300 | |
| Piattezza | mm | 0,015/300 (solo concavo) | |
| Rugosità superficiale (alluminio/acciaio) | Ra | 0,8~1,6 | |
| Forme di protezione | Copricapo completamente chiuso | impostato | 1 |
Categoria di prodotti
-

Centro di lavoro CNC ad alta rigidità serie VC con...
-

Guide lineari a colonna mobile orizzontale serie HP...
-

Guide lineari a colonna mobile orizzontale serie HT...
-

Macchinari CNC per impieghi gravosi a quattro piste serie VS...
-

Centro di lavoro CNC serie V ad alta rigidità
-

Centro di lavoro CNC a doppia colonna serie X
-

Centro di lavoro CNC orizzontale a 5 assi TKG1600
-

Centro di tornitura e fresatura verticale CNC per materiali compositi...
-

Centro di lavoro CNC ad alta velocità serie GM
-

Fresatura CNC ad alta velocità serie GT
-

Tornio CNC a doppio mandrino SK32
-

Centro di lavoro verticale CNC RFTV510 per ruote...