


Macchine utensili specifiche per la valvola HG40/50Q

Configurazione del prodotto
Caratteristiche
Lavorazione versatile:
Supporta la tornitura di cerchi esterni, superfici terminali, superfici coniche, scanalature di saldatura e archi circolari, soddisfacendo i requisiti di lavorazione dei componenti principali delle valvole.
La lavorazione di alta precisione delle scanalature di saldatura garantisce prestazioni di tenuta della valvola ottimali; finitura superficiale superiore (Ra 0,8–1,6) per archi circolari.
Compatibilità con l'automazione:
Compatibile con sistemi automatizzati quali bracci robotici e sistemi di alimentazione, consente una perfetta integrazione nelle linee di automazione delle valvole per una produzione continua.
La velocità di traslazione rapida degli assi X/Z di 20 m/min migliora l'efficienza della lavorazione.
Stabilità e affidabilità:
La struttura integrata del piano inclinato a 45° migliora la rigidità e la stabilità per operazioni di taglio gravose.
Il design della torretta tridirezionale (portautensili: □25×25) riduce i tempi di cambio utensile, ideale per la lavorazione in serie.
Prestazioni ad alta precisione:
Velocità massima del mandrino di 3000 giri/min con precisione di posizionamento ripetibile di 0,005 mm (asse X)/0,008 mm (asse Z).
Le guide lineari e le viti a ricircolo di sfere garantiscono stabilità di lavorazione e mantenimento della precisione nel tempo.
Conclusione:
È adatto per la tornitura del cerchio esterno, della superficie terminale, della superficie conica, della scanalatura di saldatura e dell'arco circolare delle valvole.
Può essere abbinato a diversi meccanismi di automazione e collegato alle linee di produzione automatizzate di valvole.
Applicazioni
Settori industriali:Petrolchimico, energia, cantieristica navale, macchinari in generale.
Scenari:Lavorazione di precisione ad alto volume di componenti critici per valvole (ad esempio, valvole a sfera, valvole a saracinesca, valvole a globo), particolarmente adatta all'integrazione in linee di produzione automatizzate.
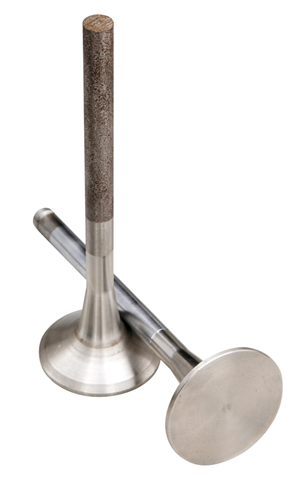
Specifiche tecniche
| Parametro | Nome | unità | HG40/50Q |
| Letto | Configurazione del letto | / | Letto inclinato a 45° Base letto integrata |
| Altezza centrale | Altezza centrale | mm | 350 |
| Gamma di lavoro | Diametro massimo di tornitura sul banco | mm | φ420 |
| Lunghezza della guida X/Z | mm | X:240/Z:320 | |
| Diametro massimo di tornitura | mm | Disco: φ350, Albero: φ280 | |
| Lunghezza massima di elaborazione | mm | 500 | |
| Foraggio | Corsa massima dell'asse X (trasversale) | mm | 220 |
| Elevata velocità di movimento degli assi X/Z | m/min | 20/20 | |
| Larghezza della guida lineare (asse X/Z) | mm | X:35/Z:35 | |
| Gruppo vite a ricircolo di sfere (asse X/Z) | mm | X:3210/Z:4010 | |
| Mandrino | Specifiche della testa del mandrino | HSK | A2-6 |
| Conicità del foro del mandrino | / | Cono metrico da 80 libbre | |
| Diametro del foro passante del mandrino | mm | φ65 | |
| Eccentricità del mandrino | mm | 0,005 | |
| Velocità massima del mandrino | r/min | 3000 | |
| Torretta | Tipo di torretta |
| Tavolo portacoltelli tripartito 1 pz |
| Specifiche del portautensili | mm | □25*25 | |
| Azionamento del mandrino | Sistema di controllo compatibile | impostato | 1 |
| Alimentazione del motore principale | Potenza del servomotore del mandrino | kw | 7.5 |
| Metodo di rimozione dei chip | azionato manualmente | ||
| Peso |
| kg | 3150 |
| Precisione di lavorazione | Precisione di posizionamento ripetitivo X/Z | mm | 0,005/0,008 |
| Rotondità | mm | 0,005 | |
| Coerenza del diametro | mm | 0,015/300 | |
| Piattezza | mm | 0,02/300 (solo concavo) | |
| Rugosità superficiale (alluminio/acciaio) | Ra | 0,8~1,6 | |
| Copertura protettiva | Cabina completamente chiusa con porta scorrevole | impostato | 1 |
Lavorazione versatile:
Supporta la tornitura di cerchi esterni, superfici terminali, superfici coniche, scanalature di saldatura e archi circolari, soddisfacendo i requisiti di lavorazione dei componenti principali delle valvole.
La lavorazione di alta precisione delle scanalature di saldatura garantisce prestazioni di tenuta della valvola ottimali; finitura superficiale superiore (Ra 0,8–1,6) per archi circolari.
Compatibilità con l'automazione:
Compatibile con sistemi automatizzati quali bracci robotici e sistemi di alimentazione, consente una perfetta integrazione nelle linee di automazione delle valvole per una produzione continua.
La velocità di traslazione rapida degli assi X/Z di 20 m/min migliora l'efficienza della lavorazione.
Stabilità e affidabilità:
La struttura integrata del piano inclinato a 45° migliora la rigidità e la stabilità per operazioni di taglio gravose.
Il design della torretta tridirezionale (portautensili: □25×25) riduce i tempi di cambio utensile, ideale per la lavorazione in serie.
Prestazioni ad alta precisione:
Velocità massima del mandrino di 3000 giri/min con precisione di posizionamento ripetibile di 0,005 mm (asse X)/0,008 mm (asse Z).
Le guide lineari e le viti a ricircolo di sfere garantiscono stabilità di lavorazione e mantenimento della precisione nel tempo.
Conclusione:
È adatto per la tornitura del cerchio esterno, della superficie terminale, della superficie conica, della scanalatura di saldatura e dell'arco circolare delle valvole.
Può essere abbinato a diversi meccanismi di automazione e collegato alle linee di produzione automatizzate di valvole.
| Parametro | Nome | unità | HG40/50Q |
| Letto | Configurazione del letto | / | Letto inclinato a 45° Base letto integrata |
| Altezza centrale | Altezza centrale | mm | 350 |
| Gamma di lavoro | Diametro massimo di tornitura sul banco | mm | φ420 |
| Lunghezza della guida X/Z | mm | X:240/Z:320 | |
| Diametro massimo di tornitura | mm | Disco: φ350, Albero: φ280 | |
| Lunghezza massima di elaborazione | mm | 500 | |
| Foraggio | Corsa massima dell'asse X (trasversale) | mm | 220 |
| Elevata velocità di movimento degli assi X/Z | m/min | 20/20 | |
| Larghezza della guida lineare (asse X/Z) | mm | X:35/Z:35 | |
| Gruppo vite a ricircolo di sfere (asse X/Z) | mm | X:3210/Z:4010 | |
| Mandrino | Specifiche della testa del mandrino | HSK | A2-6 |
| Conicità del foro del mandrino | / | Cono metrico da 80 libbre | |
| Diametro del foro passante del mandrino | mm | φ65 | |
| Eccentricità del mandrino | mm | 0,005 | |
| Velocità massima del mandrino | r/min | 3000 | |
| Torretta | Tipo di torretta | Tavolo portacoltelli tripartito 1 pz | |
| Specifiche del portautensili | mm | □25*25 | |
| Azionamento del mandrino | Sistema di controllo compatibile | impostato | 1 |
| Alimentazione del motore principale | Potenza del servomotore del mandrino | kw | 7.5 |
| Metodo di rimozione dei chip | azionato manualmente | ||
| Peso | kg | 3150 | |
| Precisione di lavorazione | Precisione di posizionamento ripetitivo X/Z | mm | 0,005/0,008 |
| Rotondità | mm | 0,005 | |
| Coerenza del diametro | mm | 0,015/300 | |
| Piattezza | mm | 0,02/300 (solo concavo) | |
| Rugosità superficiale (alluminio/acciaio) | Ra | 0,8~1,6 | |
| Copertura protettiva | Cabina completamente chiusa con porta scorrevole | impostato | 1 |
Categoria di prodotti
-

Centro di lavoro CNC ad alta rigidità serie VC con...
-

Guide lineari a colonna mobile orizzontale serie HP...
-

Guide lineari a colonna mobile orizzontale serie HT...
-

Macchinari CNC per impieghi gravosi a quattro piste serie VS...
-

Centro di lavoro CNC serie V ad alta rigidità
-

Centro di lavoro CNC a doppia colonna serie X
-

Centro di lavoro CNC orizzontale a 5 assi TKG1600
-

Centro di tornitura e fresatura verticale CNC per materiali compositi...
-

Centro di lavoro CNC ad alta velocità serie GM
-

Fresatura CNC ad alta velocità serie GT
-

Tornio CNC a doppio mandrino SK32
-

Centro di lavoro verticale CNC RFTV510 per ruote...